Zum Inhalt springen

Nagel- und Bearbeitungslinie für Trommelflansche

Linie LC-FA

Die LC-FA ist unsere vollautomatische Nagel- und Bearbeitungslinie für Kabeltrommelflansche. Die erste Cablematic verließ Vic 1988, die erste komplette Linie 2012. Sie wird in vier Modellen je nach Flanschdurchmesser gefertigt — und da kein Kabeltrommelhersteller dem anderen gleicht, wird jede Linie maßgeschneidert konfiguriert: von der Zahl der Vornageltische bis zu den Operationen jeder Cablematic.

Wählen Sie Ihr Modell.

Die erste der Familie und die meistverkaufte: Flansche von 800 bis 2.800 mm.

Das Gleichgewicht zwischen Durchmesser und Takt, für das sich die meisten unserer Kunden entscheiden. Mit der passenden Konfiguration ein fertiger Flansch alle 60 Sekunden.

Zykluszeit pro Flansch
60 – 120 s
Bediener
1 – 4
Flansch-Ø
800 – 2.800 mm
Flanschdicke
35 – 110 mm

Der Zyklus hängt von der Zahl der Cablematics (2 bis 4) und den Operationen jeder Kabeltrommel ab: Jede Linie wird individuell berechnet.

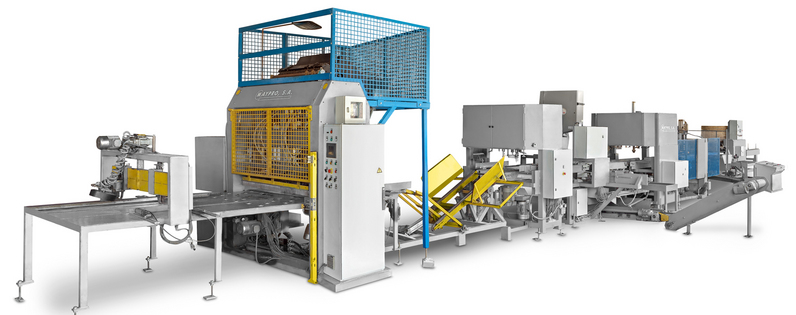
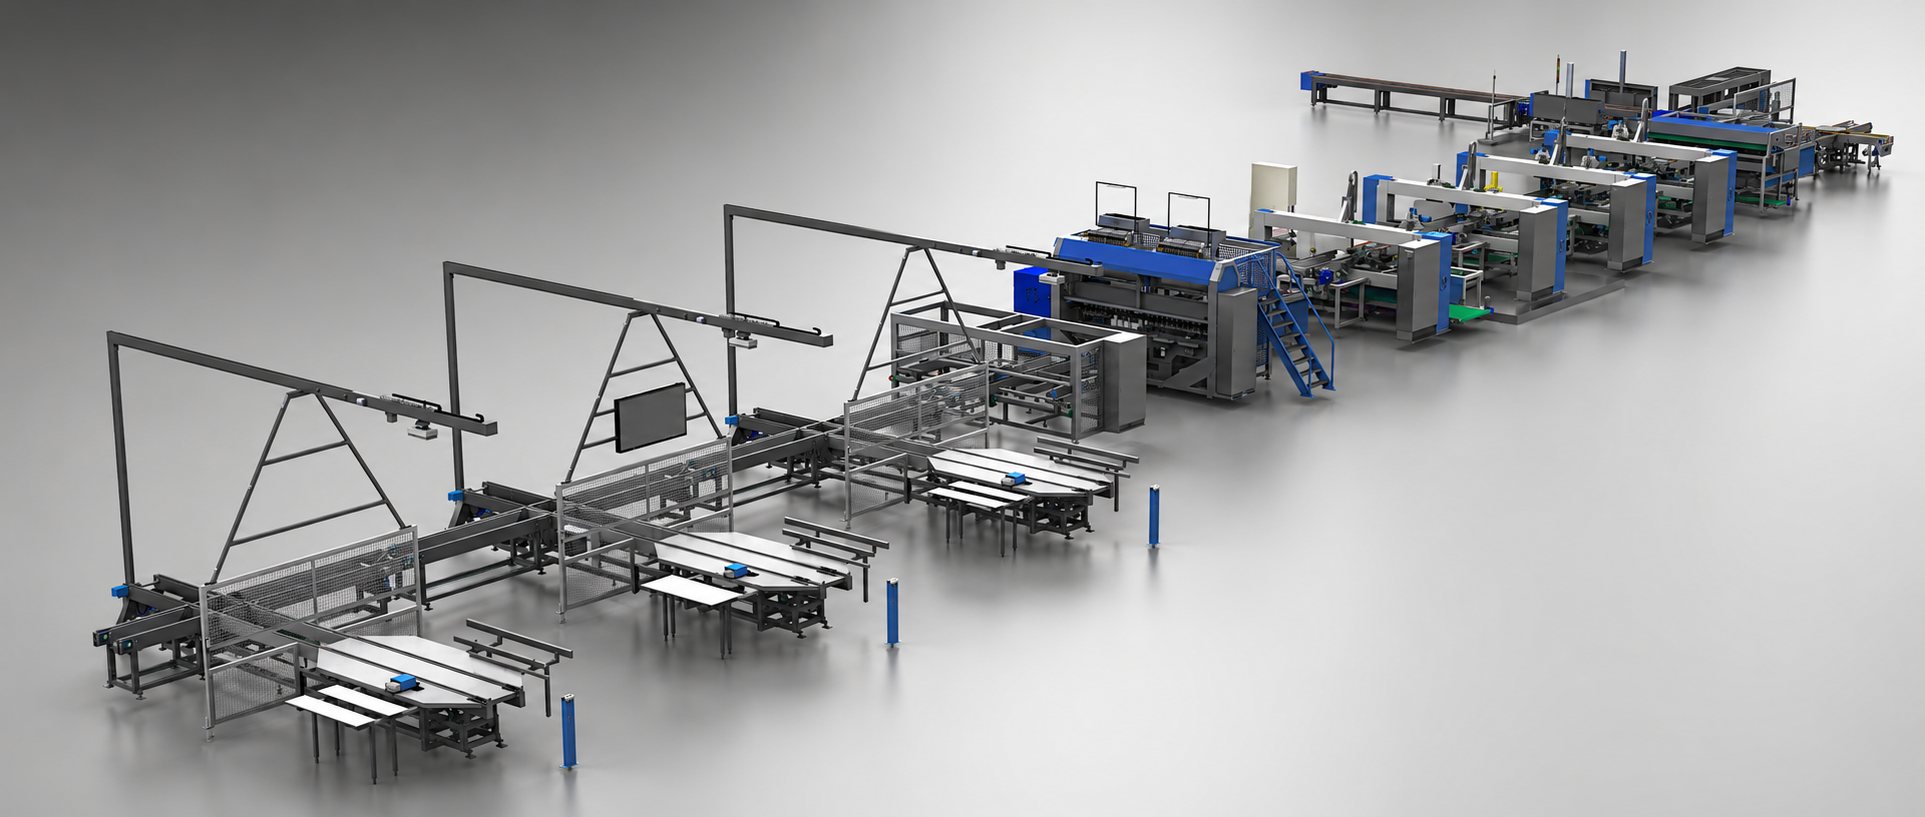
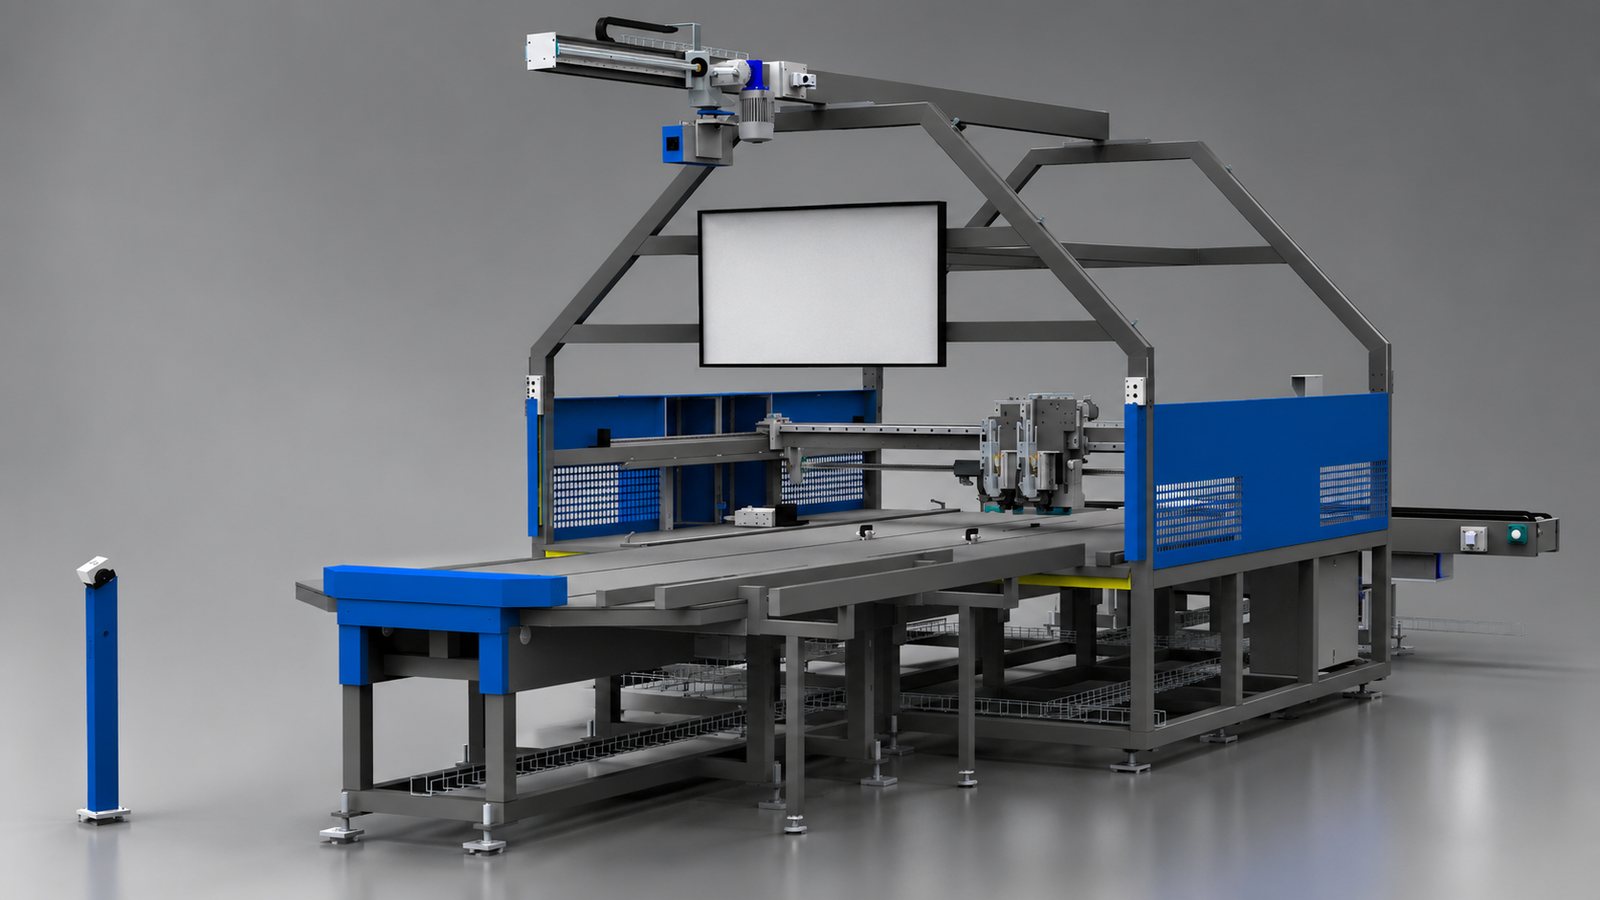
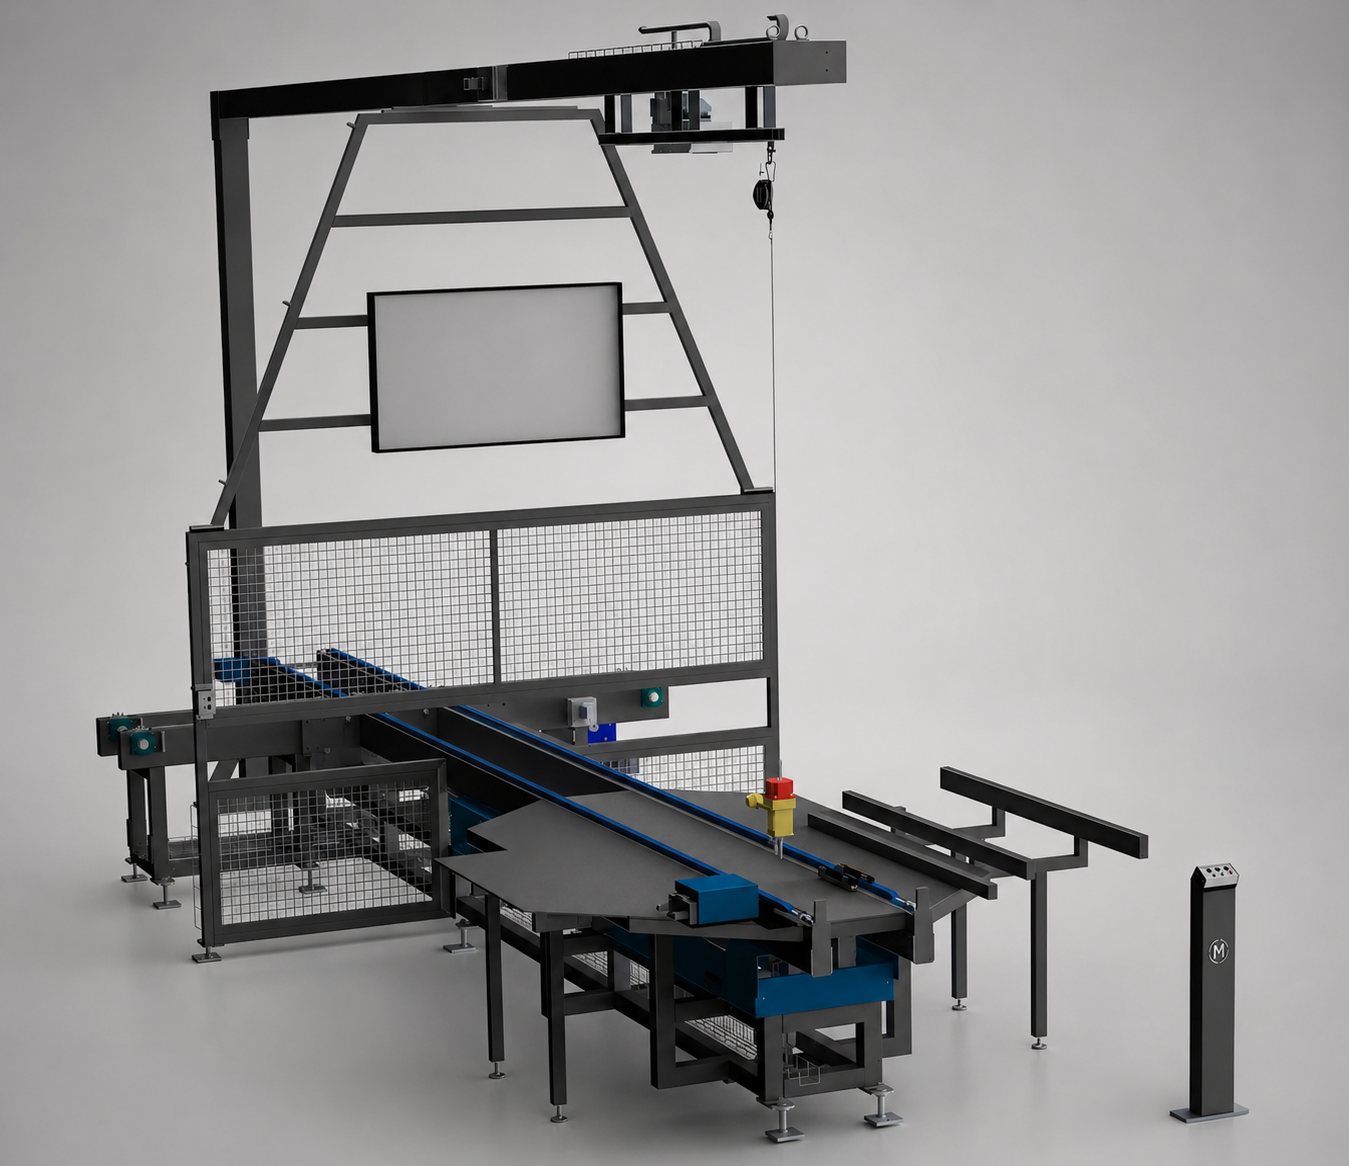
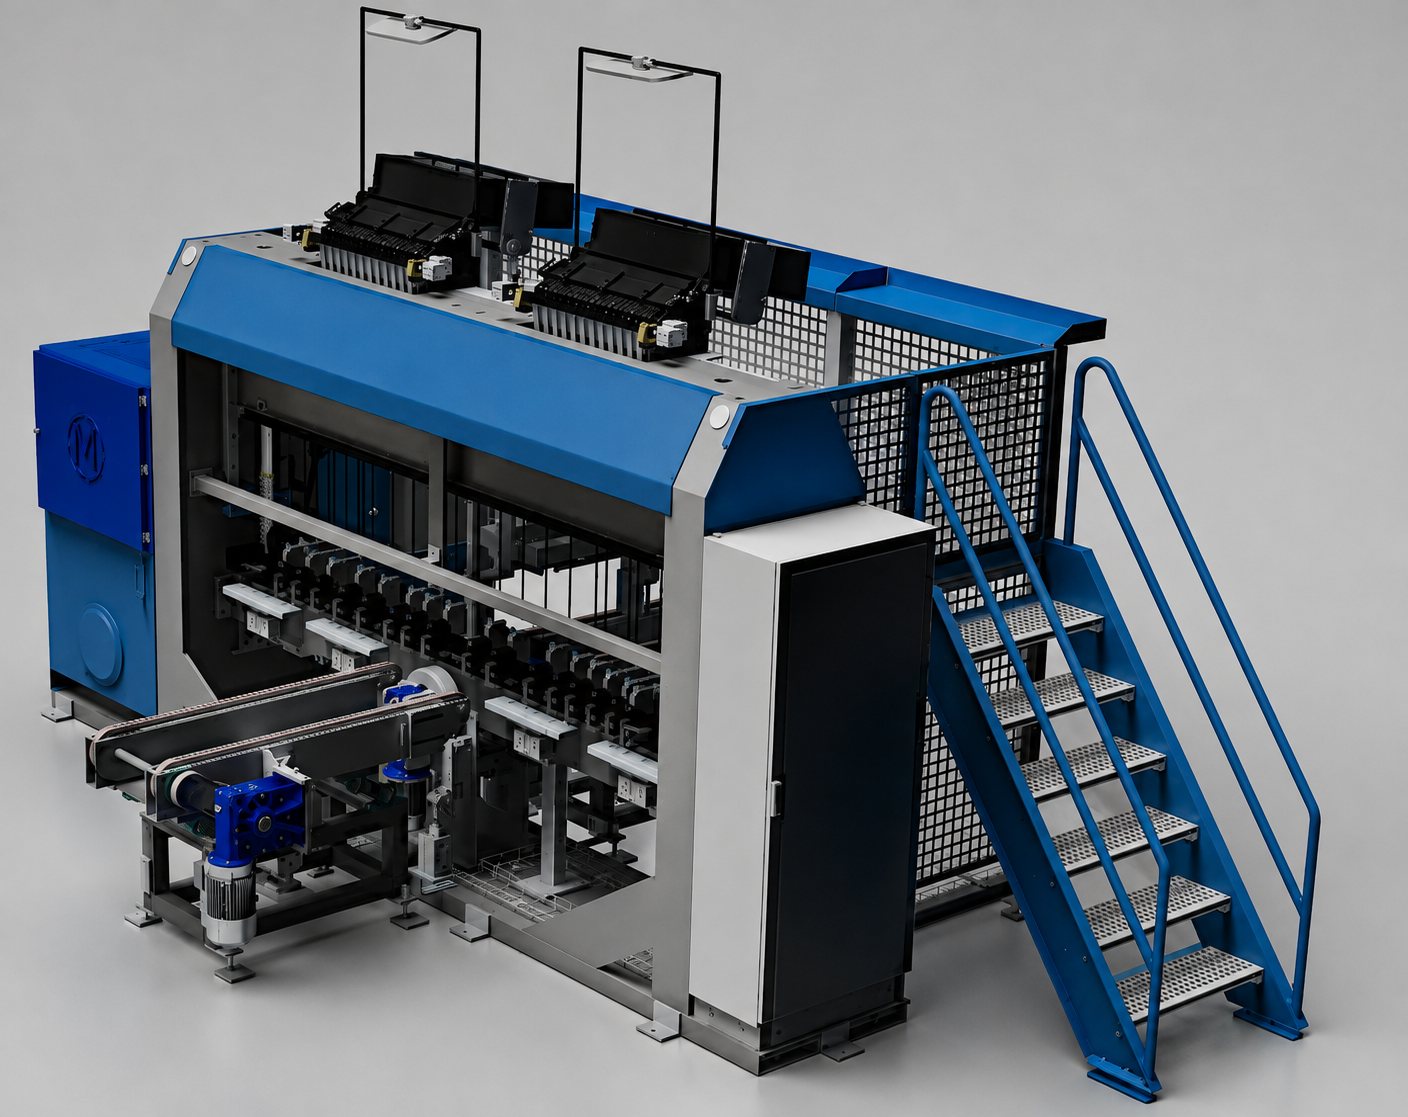
Eine der ersten Nagel- und Bearbeitungslinien für Kabeltrommelflansche von MAYPRO, mit der Nagelmaschine und den Cablematics in ReiheInstallierte Linie LC-88-FA: drei Vornageltische, Nagelmaschine und Cablematic-StrangAktuelle LC-FA-Linie: drei Vornageltische mit Bildschirm, Nagelmaschine mit Plattform und vier Cablematics
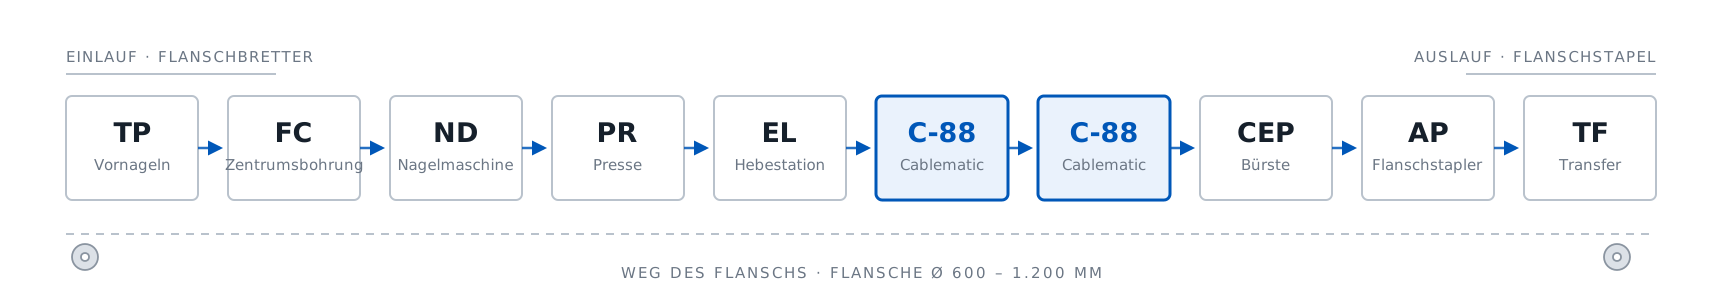
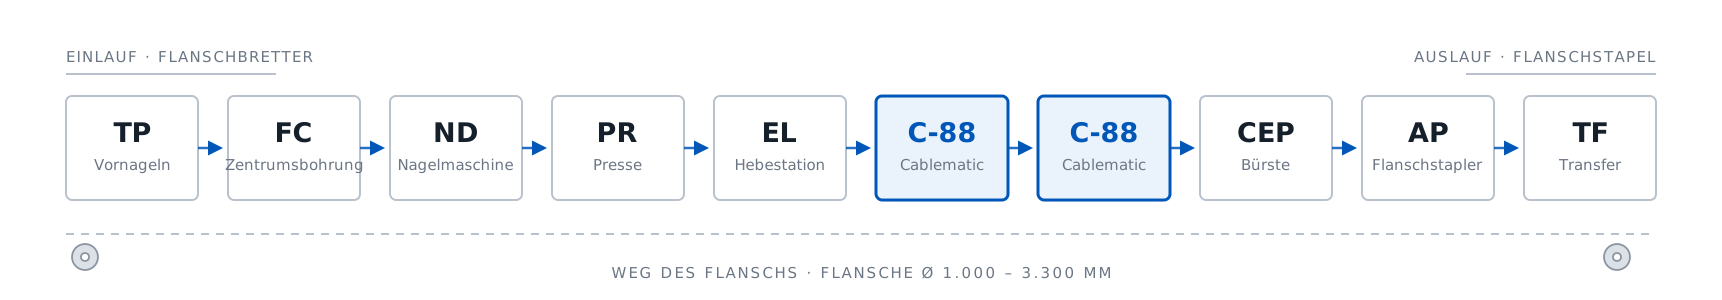
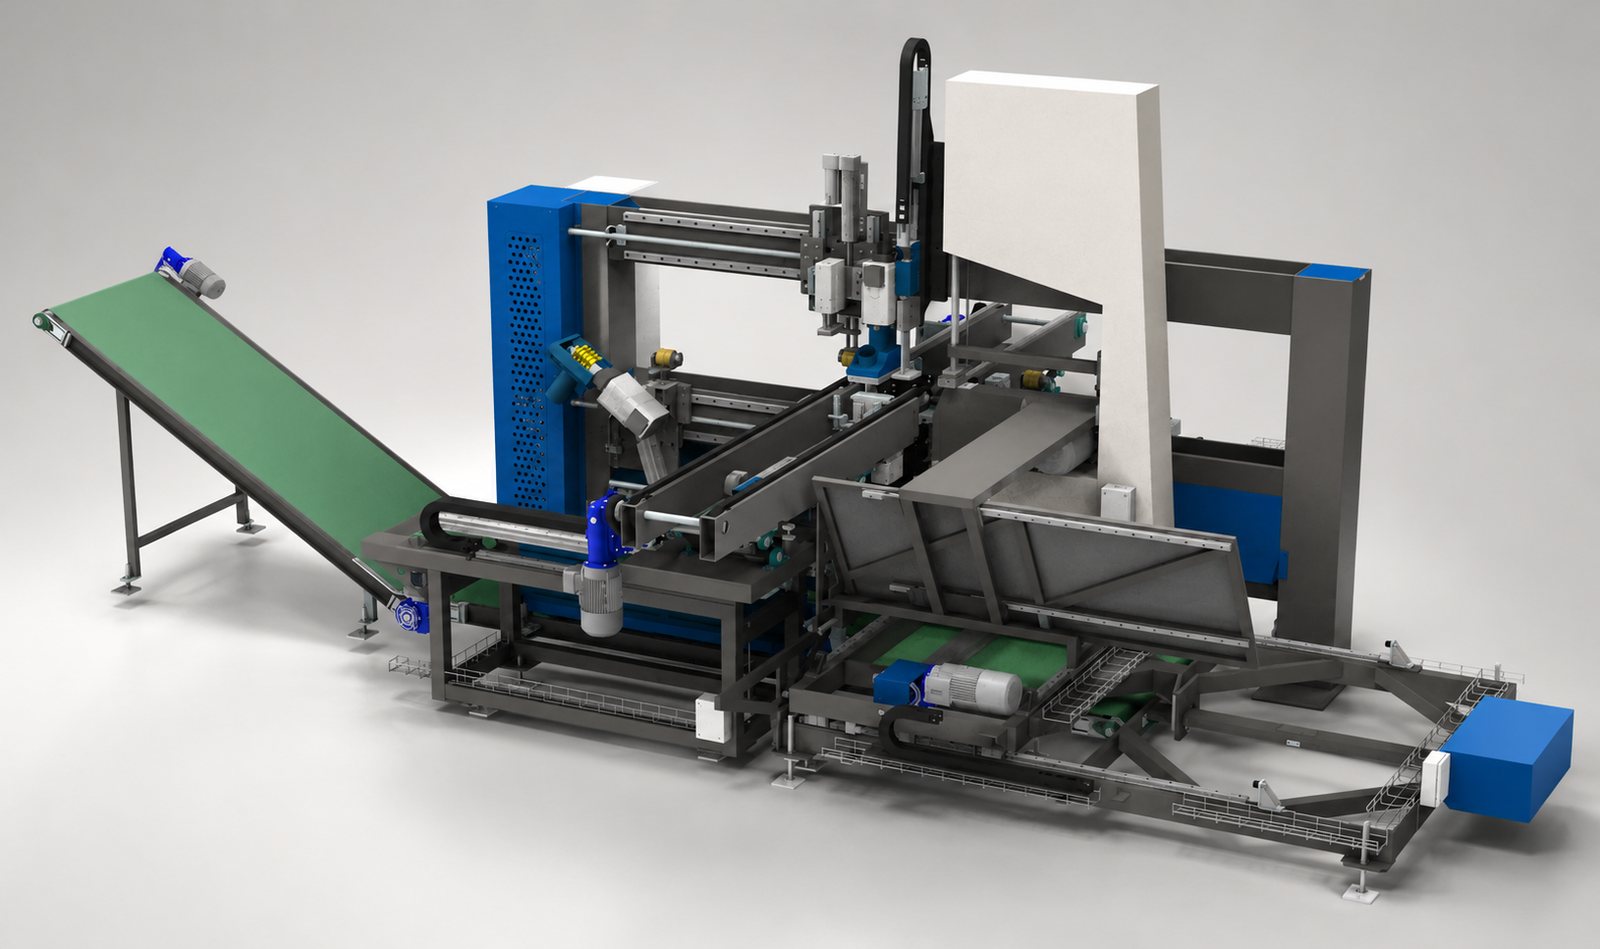
Layout der LC-FA-88: Modulfolge vom Einlauf bis zum Auslaufstapel
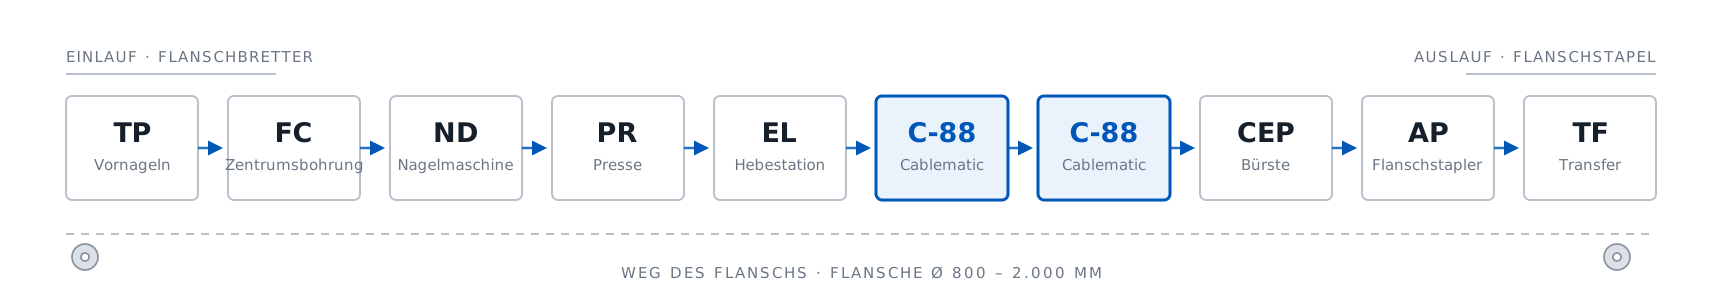
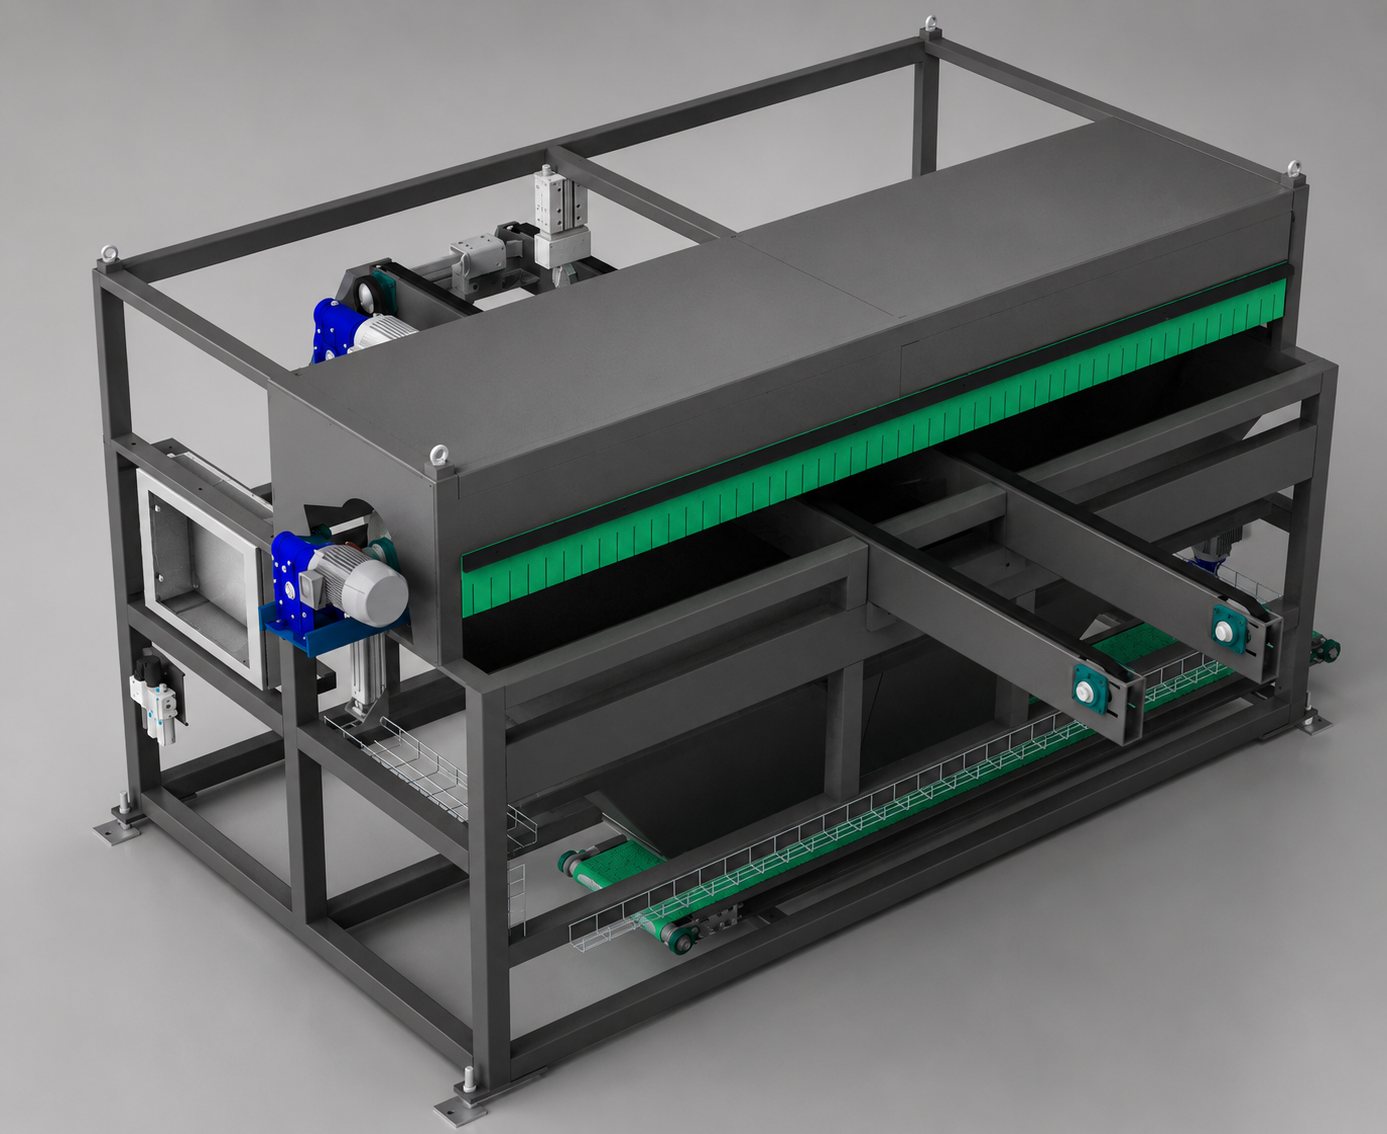
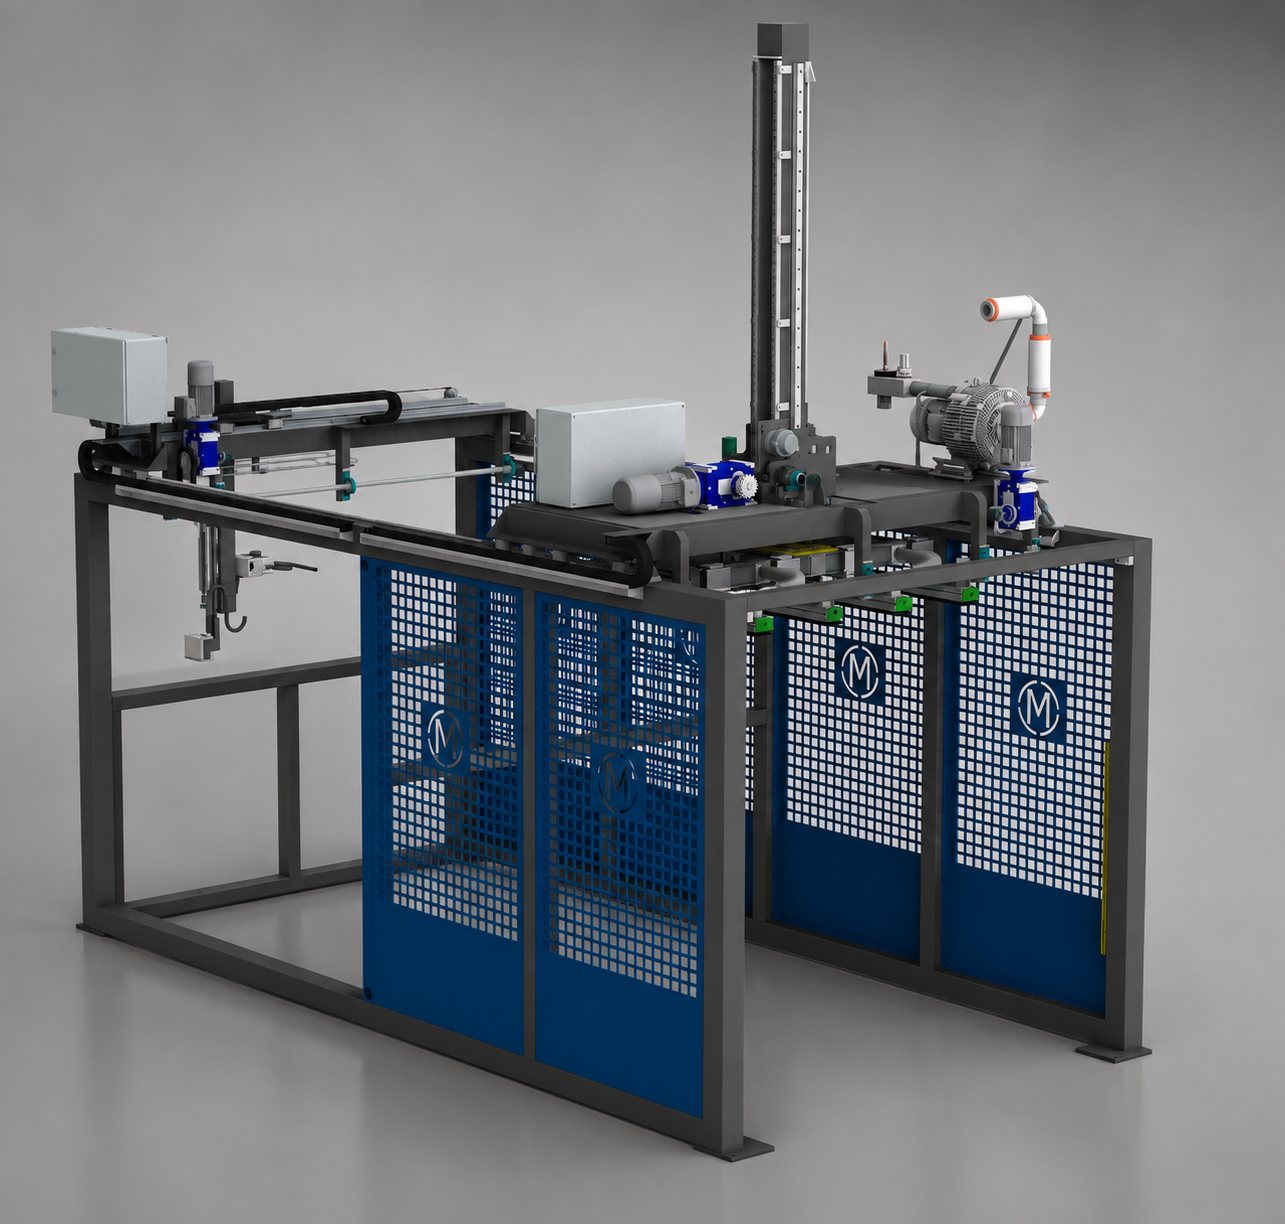
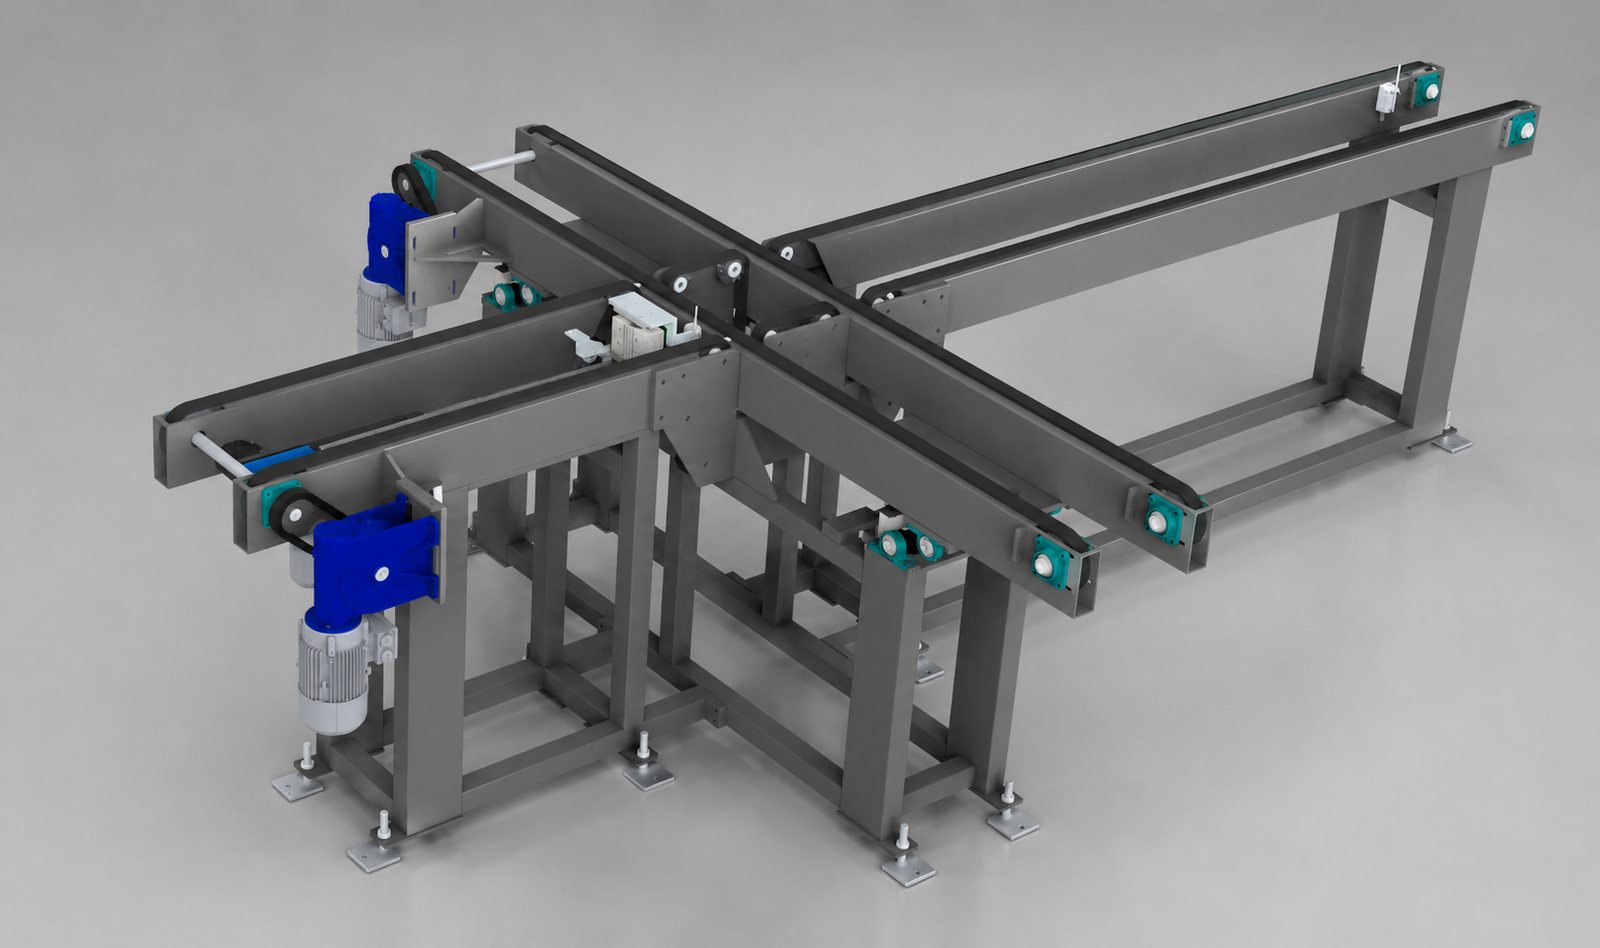
Die Module der LC-FA-88, in Prozessreihenfolge · den Ablauf Schritt für Schritt ansehen

Der Ablauf des Flansches

Was die Linie tut, Schritt für Schritt.

Jeder Schritt mit seinem Modul: Klicken Sie auf das Bild, um das Datenblatt des Moduls aufzurufen.

Bereitet den Flansch vor

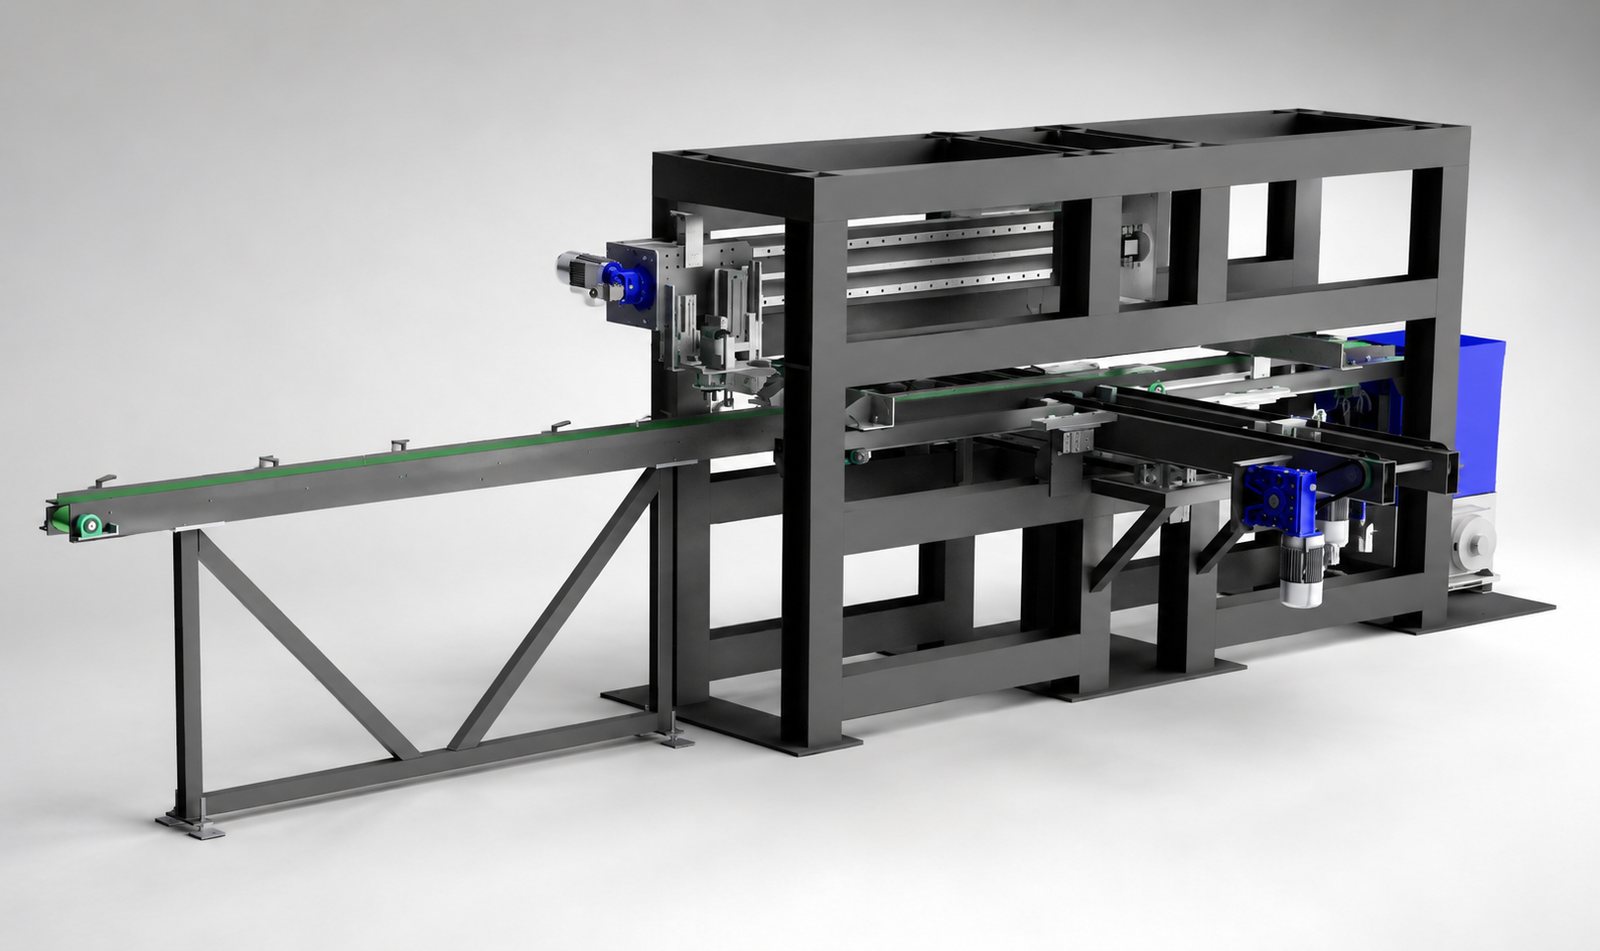
Der Bediener legt die Bretter des Flansches auf den Vornageltisch. Eine Linie kann einen, zwei oder bis zu drei Tische haben: mehr Tische, mehr Takt.

Weniger Bediener? Der Full-Automatic-Tisch nagelt selbstständig, mit Nagelpistolen auf Linearachsen.

Bohrt das Zentrum

Die Zentrumsbohrung, durch die die Achse der Kabeltrommel geführt wird. Im selben Modul können die Aussparung für den Barcode oder die Blechbohrungen integriert werden — üblicherweise 4, 6 oder 8 pro Flansch.

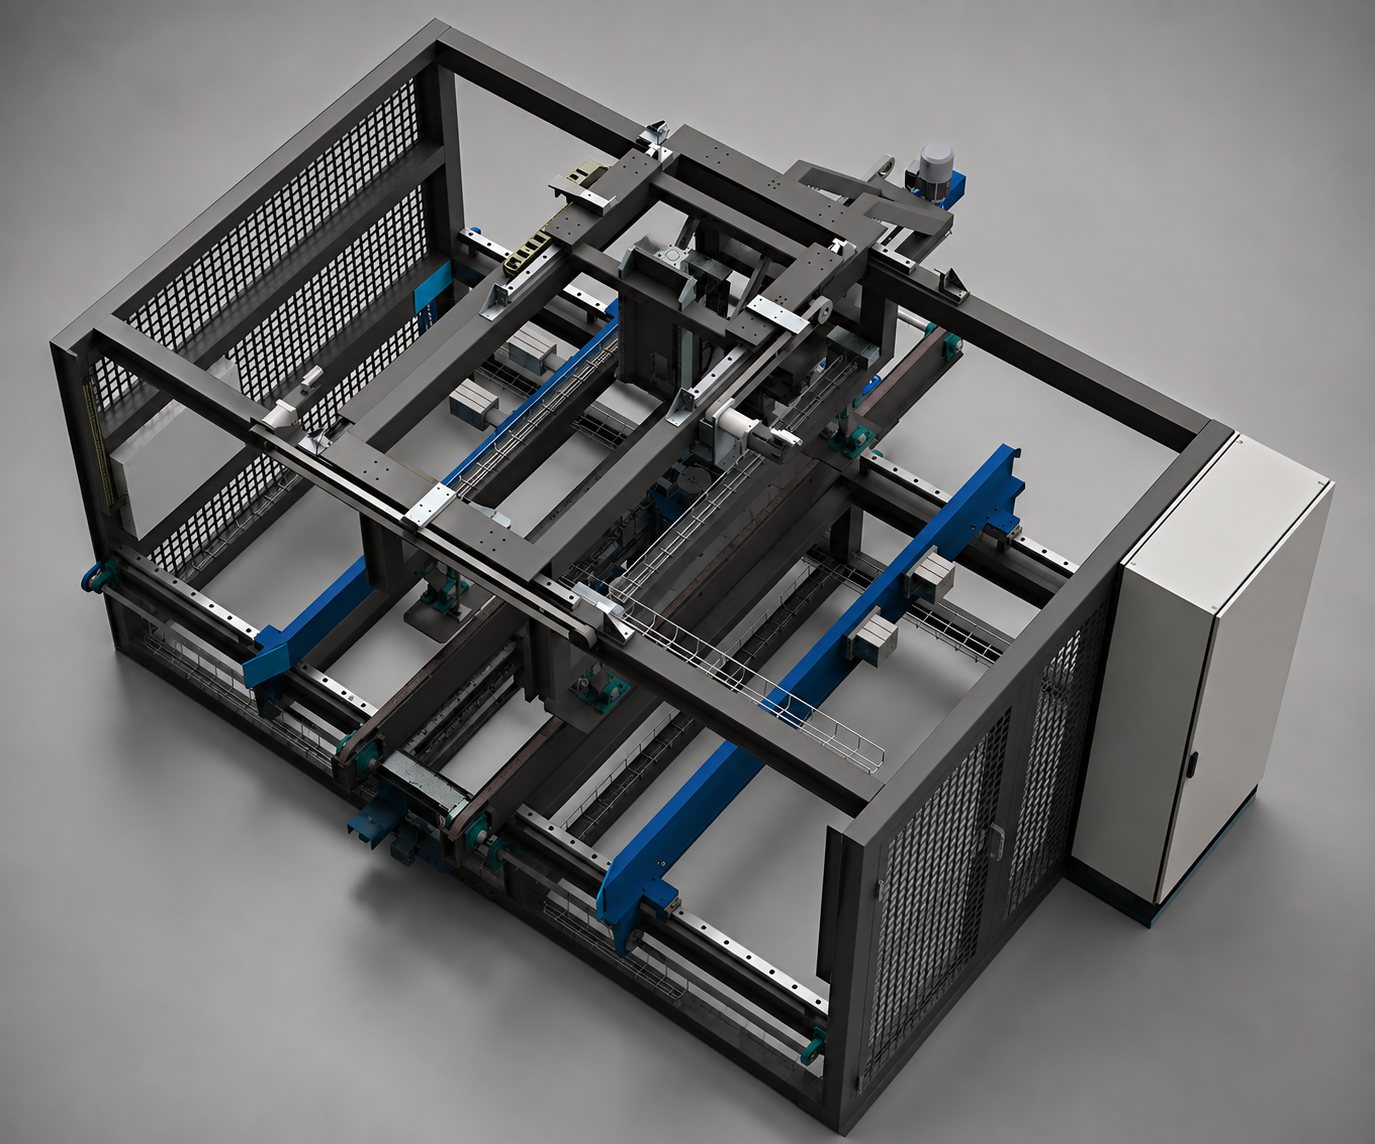
Nagelt den Flansch

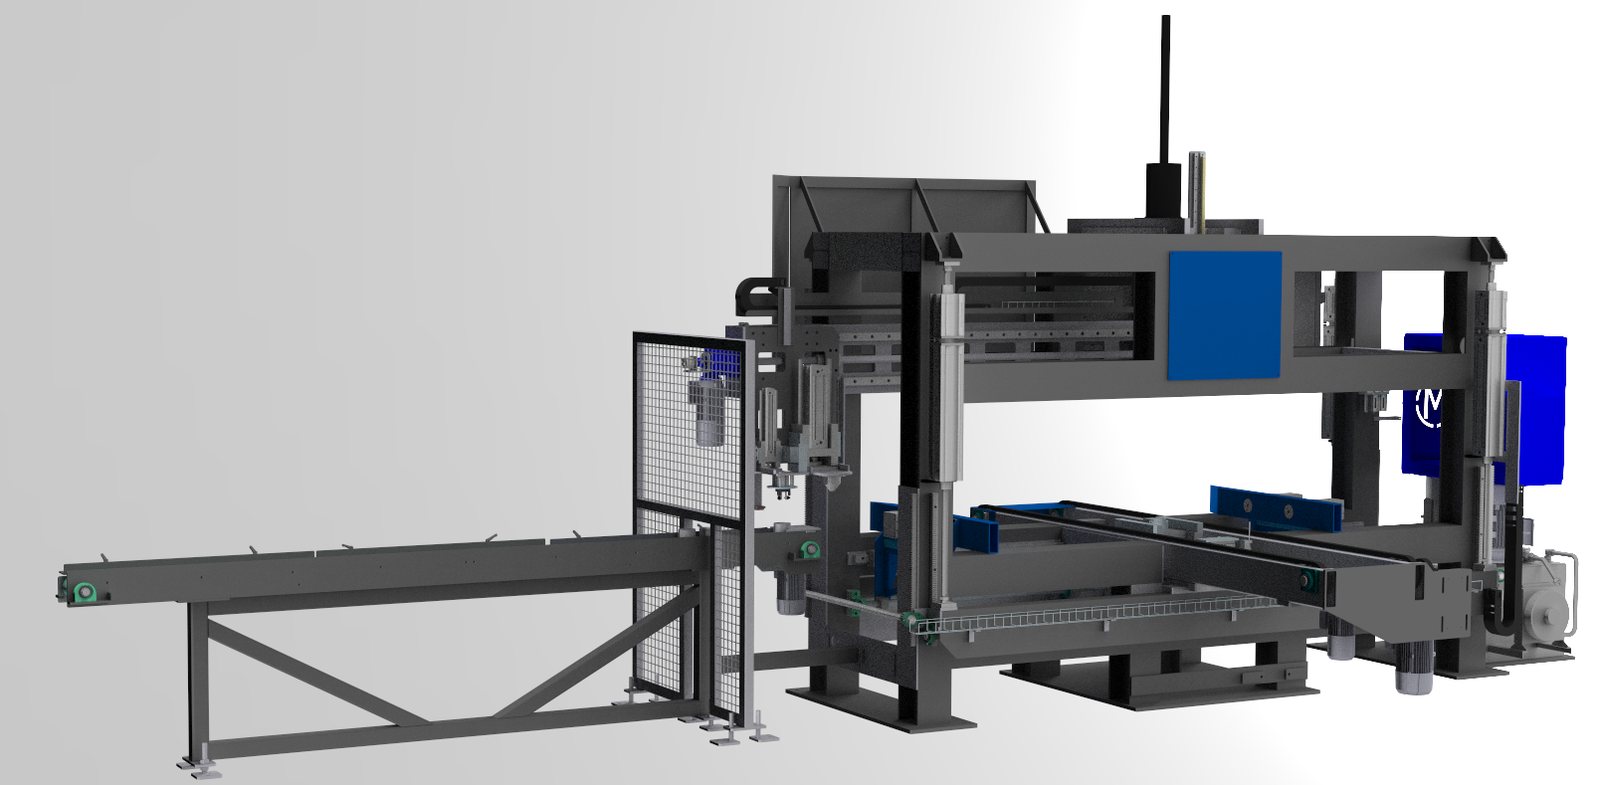
Die hydraulische Nagelmaschine verbindet die Brettlagen mit 30 Nägeln pro Zyklus: lose Nägel, automatisches Vernieten (Umschlagen der Nagelspitzen) und automatische Drehung des Flansches.

Presst die Zentrierbuchse ein

Ein Band sammelt die Zentrierbuchsen — die Stahlrohre im Zentrum der Kabeltrommel —, ein Greifer nimmt sie auf, und die Presse setzt sie in den zuvor zentrierten Flansch ein.

Hebt den Flansch an

Die Hebestation hebt den Flansch auf eine höhere Ebene der Linie, damit die Prozesse an seiner Unterseite in den Cablematics ausgeführt werden können.

Wenig Platz im Werk? Die Hubpresse presst und hebt in einem einzigen Modul.

Bearbeitet den Flansch

Das Herzstück der Linie: 2 bis 4 Cablematics, jede mit ihren Operationen — Durchmesserschnitt, Nut, Kantenanfasung, Zugankerbohrungen, Mitnehmerbohrungen, Kabelausgang… Es ist der am stärksten anpassbare Teil der Linie.

Reinigt den Flansch

Eine Bürste befreit den Flansch vor dem Auslauf von Sägemehl und Spänen. Die Brandmarkierung wird, falls gewünscht, hier oder in einer Cablematic integriert.

Übergibt den Stapel

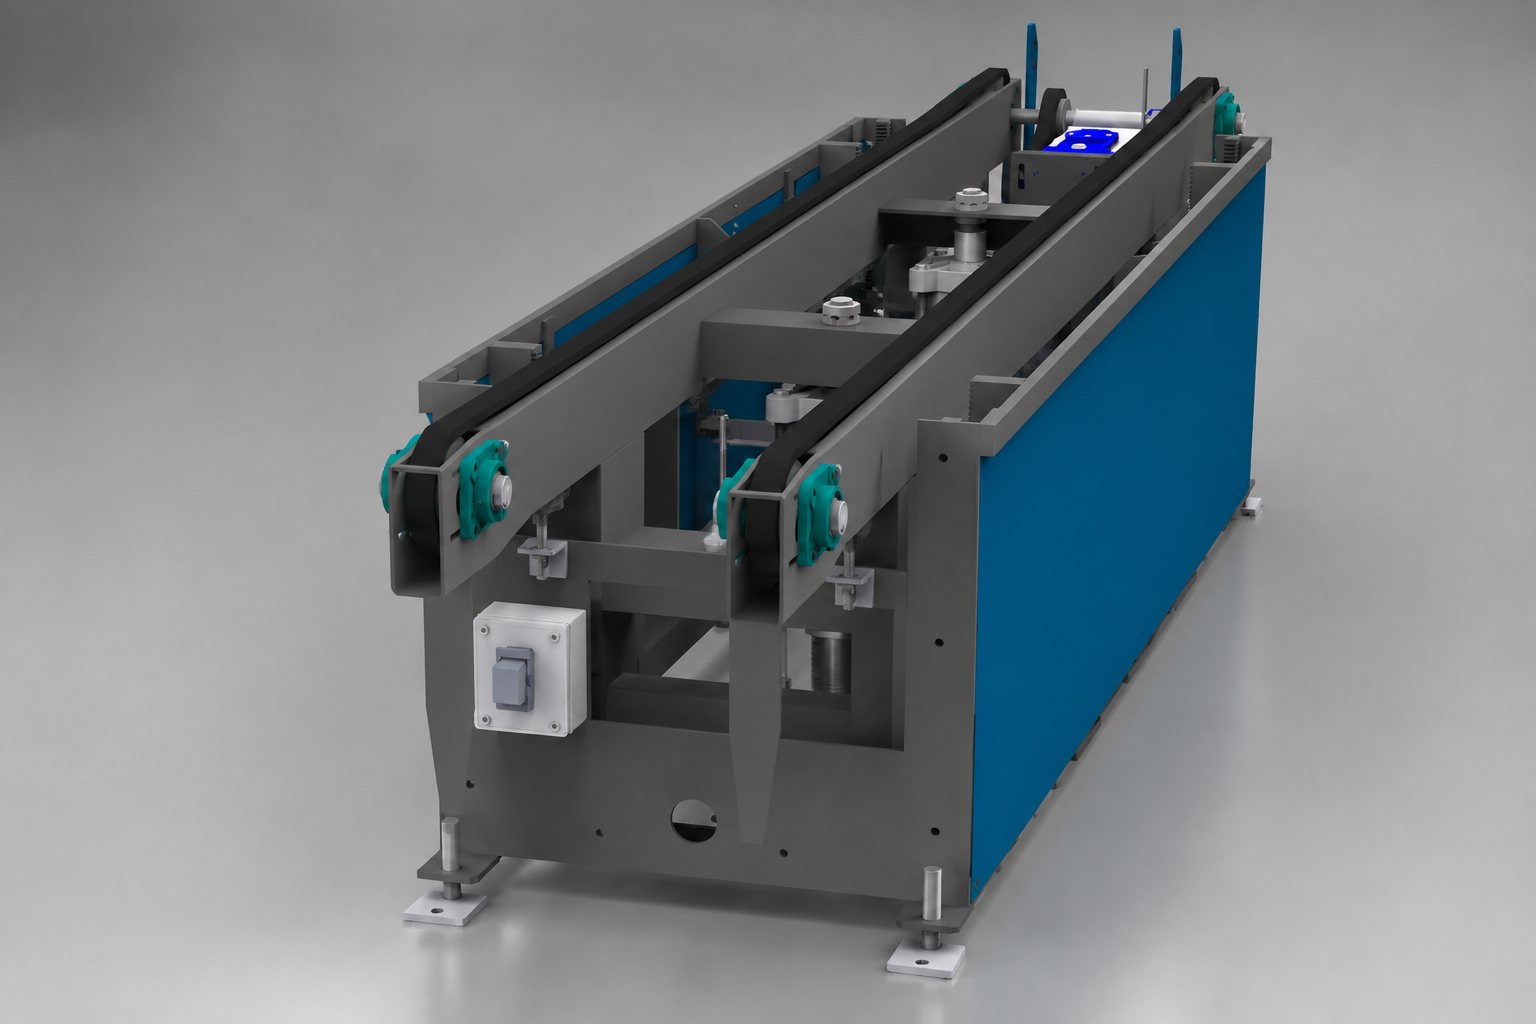
Der Transfer bringt den Stapel zum Gabelstapler: als Rollentransfer für die seitliche Aufnahme oder als Kettentransfer für die Aufnahme von der Stirnseite.

Fehlt Ihnen ein Modul? Wir haben viel mehr als die auf dieser Website gezeigten und entwickeln jedes Modul, das Ihr Werk braucht. Sprechen Sie mit unserem Konstruktionsbüro

Im Betrieb

Sehen Sie die Linie bei der Arbeit.

0:39
Eine LC-FA in unserem Werk Eine in unserem Werk in Vic aufgebaute Linie, im Betrieb mit Holz: Der Flansch fährt in die Nagelmaschine ein, die ihn nagelt, während er sich dreht; in der Cablematic hält ihn die Säule, die Fräser beginnen, den Durchmesser zu schneiden, die Achse zentriert und dreht ihn, und ein Bohrer bohrt ein Loch hinein.
0:27
Eine Maschine, viele Größen Ein Gang durch die Linie: Vornageln, Nageln, Durchmesserschnitt, Bohren und Auslauf des fertigen Flansches.
0:29
Eine aktuelle LC-FA-66 Das aktuelle Design der Linie: Zentrumsbohrung, automatische Nagelmaschine, Bandsäge mit Einhausung und Auslauf des Flansches.
0:23
Vom Vornageln zum Nageln, bei einem Kunden Bei einem Kunden: Die Bretter laufen über den Vornageltisch, der Flansch fährt weiter zur Zentrumsbohrung und in die Nagelmaschine, die ihn nagelt und Schritt für Schritt weiterdreht, bis er fertig ist.
0:24
Durchmesserschnitt an einem großen Flansch Der Flansch dreht sich unter dem Portal um seine Mitte: Die überstehenden Brettenden werden abgeschnitten, bis er rund ist, während ein Fräser die Nut einarbeitet.
Vollständige Videos für Kunden

Ganze Zyklen, Formatwechsel und jedes Modul im Detail, reserviert für Kunden mit Zugang.

Möchten Sie sie sehen? Schreiben Sie uns

Zum Kundenbereich

Layout-Optionen

Die Linie passt sich Ihrem Werk an.

Diese Module sind nicht Teil des Prozesses: Sie werden nur hinzugefügt, wenn das Werk oder die Endbearbeitung es verlangen. Die 90°-Drehstation kann an verschiedenen Stellen der Linie platziert werden, um diese an das Werk anzupassen; der Wender, selten, nur wenn die Unterseite des Flansches markiert oder bearbeitet werden soll.

Automatische Formateinstellung

Von 600 bis 3.300 mm: Der Formatwechsel erfolgt über den Bildschirm.

Geben Sie Durchmesser und Dicke des Flansches ein, und die Linie stellt sich selbst ein: Zentrumsbohrung, Anschläge der Nagelmaschine, Presse, Cablematics und Stapler positionieren sich automatisch. Alle Modelle haben automatischen Wechsel — und auf Wunsch kann jedes Modul in manueller Ausführung bestellt werden.

Und wie jede MAYPRO-Maschine lässt sich die Linie über das Smartphone abfragen — Verbrauch, Status, Produktion und Alarme in Echtzeit — und erlaubt die Fernverbindung aus unseren Büros für sofortige Unterstützung.
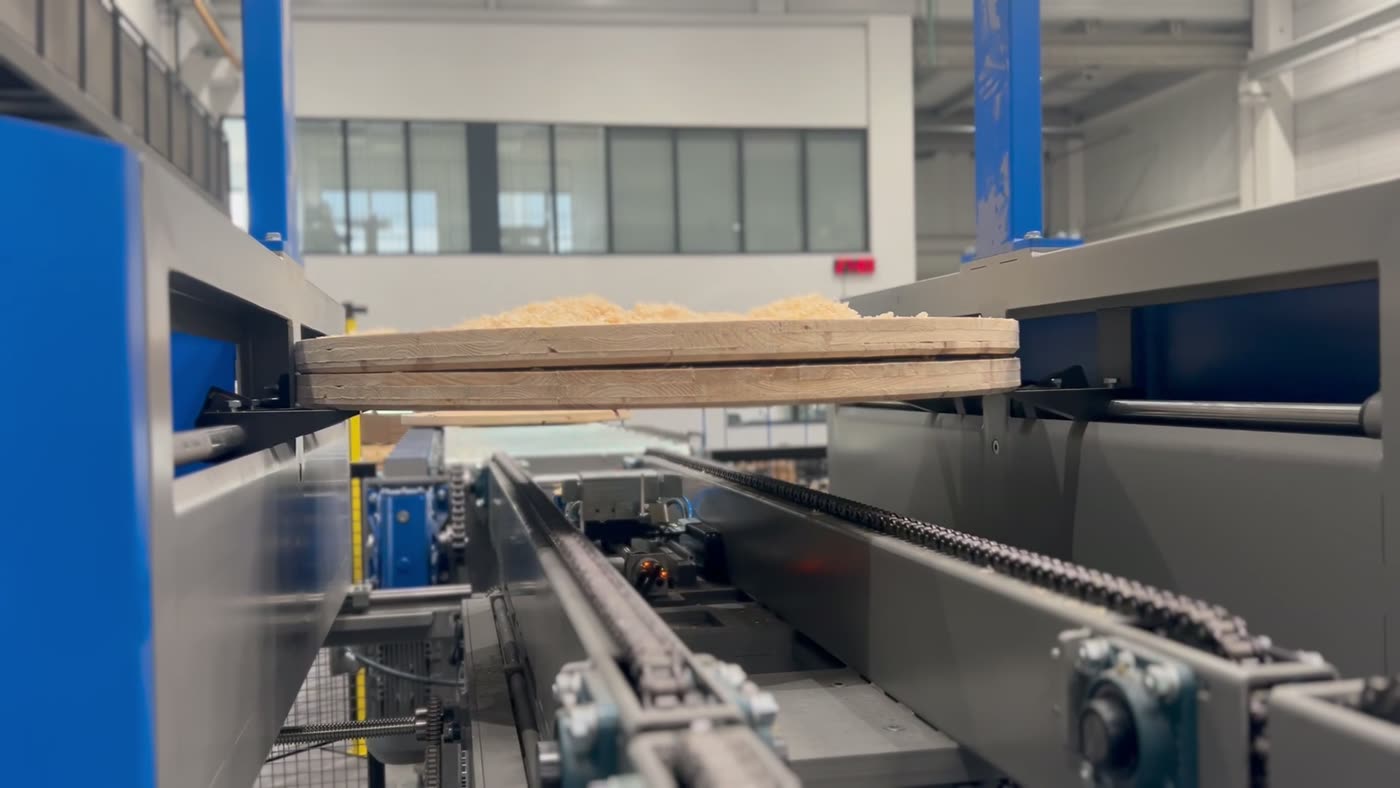
Ein frisch bearbeiteter Trommelflansch auf den Förderern der Linie LC-FA
Ø 1800 · 80 mmAKTUELLES FORMAT

Preis-Leistungs-Verhältnis

Keine zwei Kabeltrommellinien sind gleich.

Jeder Kabeltrommelhersteller will etwas anderes, und dafür ist die LC-FA gedacht: Man wählt den Durchmesser, die Zahl der Vornageltische, wie viele Cablematics und welche Operation jede ausführt. Immer am optimalen Punkt der Kurve: reale Produktionsleistung, Konstruktion für Jahrzehnte und das Preis-Leistungs-Verhältnis, das uns von den großen internationalen Herstellern unterscheidet.

LC-FA PRODUKTION → PREIS → OPTIMALER PUNKT
Ab diesem Punkt ist jede Sekunde weniger Zykluszeit teuer erkauft.

Welche ist Ihre?

Modell Was es auszeichnet Zykluszeit (s) Bediener Flansch-Ø Dicke
LC-FA-66seit 2015 Das kompakte Format: Flansche von 600 bis 1.200 mm Durchmesser. 40 – 90 1 – 4 600 – 1.200 mm 35 – 80 mm
LC-FA-77seit 2013 Die Zwischenstufe: Flansche von 800 bis 2.000 mm Durchmesser. 50 – 110 1 – 4 800 – 2.000 mm 35 – 110 mm
LC-FA-88seit 2012Die meistverkaufte Die erste der Familie und die meistverkaufte: Flansche von 800 bis 2.800 mm. 60 – 120 1 – 4 800 – 2.800 mm 35 – 110 mm
LC-FA-99seit 2022Neu Das Großformat: Flansche bis 3.300 mm Durchmesser. 70 – 180 1 – 4 1.000 – 3.300 mm 35 – 130 mm

Die Länge jeder Linie hängt von den gewählten Modulen ab — schildern Sie uns Ihren Fall.

Was uns gefragt wird

Häufige Fragen

Welche Flanschdurchmesser bearbeitet die LC-FA-Linie?
Je nach Modell von 600 bis 3.300 mm: LC-FA-66 von 600 bis 1.200 mm, LC-FA-77 von 800 bis 2.000 mm, LC-FA-88 von 800 bis 2.800 mm und LC-FA-99 von 1.000 bis 3.300 mm. Die Flanschdicken reichen von 35 bis 130 mm.
Welche Arbeitsgänge führt die Linie aus?
Der gesamte Flanschprozess in einem Fluss: Vornageln der Bretter, Zentrumsbohrung, Nageln mit losen Nägeln, Einpressen der Buchse, Bearbeitung in den Cablematics — Durchmesser, Nut, Kantenanfasung, Zugankerbohrungen, Mitnehmerbohrungen, Blechbohrungen und Kabelausgang —, Bürsten und Stapeln.
Wie lang ist der Zyklus pro Flansch?
Je nach Modell, Durchmesser und Anzahl der Cablematics (zwei bis vier) zwischen 40 und 180 Sekunden. Jede Linie wird auf die Produktion des Kunden ausgelegt.
Wie viele Bediener werden benötigt?
1 bis 4. Eine Linie kann bis zu drei Vornageltische haben, und jeder Tisch erhöht den Takt; mit dem automatischen Vornageltisch (TP-FA) und dem Stapelroboter kann die Linie mit einem einzigen Bediener laufen.
Passt die Linie in mein Werk?
Ja. Das Layout wird vor der Fertigung in 3D geplant: Die 90°-Drehstation kann an verschiedenen Stellen der Linie stehen, und die Hubpresse (PR+EL) ist die Lösung für Werke mit wenig Platz.
Seit wann baut MAYPRO Kabeltrommellinien?
Die erste Cablematic verließ Vic 1988, die erste komplette LC-FA-Linie 2012. Die 1989 und 1990 gelieferten Cablematics arbeiten noch heute.

Technische Beratung

Erzählen Sie uns, wie Sie arbeiten.
Wir sagen Ihnen, was zu Ihnen passt.

Keine zwei Fabriken sind gleich. Bevor wir Ihnen etwas vorschlagen, prüft unser Konstruktionsbüro, was Sie herstellen, wie viel Sie produzieren müssen, wie Ihr Werk aussieht und wie viele Mitarbeiter Sie haben. Manchmal ist die Antwort eine komplette Linie, manchmal ein einzelnes Modul oder eine Maschine.

Und es gibt mehr, als Sie auf dieser Website sehen: Wir haben viel mehr Module als die hier gezeigten, und wenn Ihr Werk etwas braucht, das es noch nicht gibt, entwickeln wir es für Sie.

Was wir mit Ihnen klären

  1. Ihr ProduktWas Sie herstellen oder aufbereiten, in welchen Maßen und in wie vielen Formaten.
  2. Ihre ProduktionWie viele Einheiten pro Schicht, wie viele Schichten und wie stark Sie wachsen möchten.
  3. Ihr WerkDer Platz, die Zugänge und wo die Linie hineinpasst: Wir senden Ihnen das Layout in 3D.
  4. Ihr TeamWie viele Mitarbeiter Sie heute haben und was Sie automatisieren möchten.

Damit schlagen wir Ihnen die passende Konfiguration vor.

Angebot anfordern